


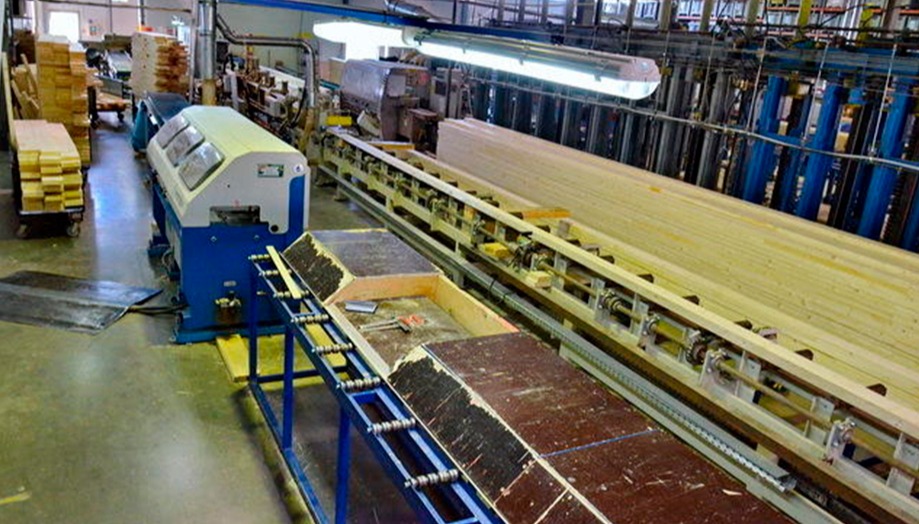
В этом материале мы разберём по шагам, как изготавливают клеёный брус, и какие технологические решения применяются, чтобы стабильно держать высокий уровень качества.
1. Входной контроль сырья
На этапе приёмки пиломатериалов инженер ОТК оценивает геометрию досок и состояние поверхности. Небольшие изъяны допускается устранить на подготовке, но при серьёзных повреждениях доска сразу исключается из производства. Если доля брака в поставке превышает 3%, партию возвращают поставщику. Требования жёсткие, зато они помогают удерживать производство в «чистом» режиме: меньше лишних потерь, меньше перерасхода и меньше затрат на отходы.
2. Сушка
После входного контроля доски, из которых позже формируют клеёный брус, отправляют в сушильные камеры. Время выдержки зависит от исходной влажности древесины: обычно это занимает от одной до двух недель — по сути, самый продолжительный этап всего цикла.
Камеры работают в автоматическом режиме: параметры подбираются так, чтобы постепенно довести влажность материала до примерно 10,5%. Здесь важна именно «мягкая» динамика — если форсировать процесс и резко поднять интенсивность, древесина начинает трескаться, коробиться и скручиваться, а это прямой путь к браку.
Правильно высушенные ламели стабилизируются по геометрии: после этого их можно калибровать, профилировать и склеивать с прогнозируемым результатом. Древесина меньше стремится деформироваться, а риск скрытых внутренних напряжений, которые могли бы проявиться уже в готовом брусе, заметно снижается.
3. Строгание
Далее заготовки прогоняют через строгальные станки: древесину калибруют и снимают слой со всех четырёх сторон. При этом ключевое внимание уделяют тем плоскостям, которые будут участвовать в склейке — от их ровности и «чистоты» напрямую зависит качество клеевого шва.
После строгания ламели важно не держать без дела: оптимально сразу отправлять их на участок склеивания, пока поверхность свежая. Со временем открытые поры и микрорельеф забиваются древесной пылью и мелкой стружкой, и это ухудшает контакт клея с материалом.

4. Выбраковка дефектов и сращивание
На следующем шаге каждую доску «дочищают» от проблемных участков: если попадается смоляной карман, сухой сучок или другой локальный дефект, его не маскируют, а вырезают полностью. Повреждённый фрагмент уходит в отход, а здоровые части сохраняют и используют дальше — их соединяют в одну длинную ламель.
Для клеёного бруса такой подход нормален, но с важным условием: стыки в разных ламелях не должны располагаться друг напротив друга. Это распределяет нагрузку и делает брус более стабильным по прочности.
Само соединение выполняют на отдельной линии: торцы деталей нарезают «зубчатым» (зигзагообразным) профилем, наносят клей и с высокой точностью стыкуют элементы. Для лицевых сторон действуют ограничения по частоте таких соединений — при желании можно задать увеличенный шаг, например от двух метров, чтобы стыки не бросались в глаза на видимых поверхностях.
После сращивания получают длинномерные заготовки — обычно порядка 12 метров, из которых затем формируют будущий клеёный брус.
5. Склеивание
Клеёный брус можно производить разными способами, но один из наиболее технологичных вариантов — когда клей и отвердитель подаются раздельно и смешиваются только в момент нанесения. Такой подход снижает риск «капризов» оборудования: форсунки меньше забиваются, состав не расслаивается, потому что оба компонента до смешивания сохраняют стабильное жидкое состояние, а химическая реакция запускается уже на выходе.
6. Прессование
После нанесения клея пакет ламелей отправляют в пресс. Здесь задача не просто «сжать» детали, а обеспечить правильное формирование клеевого шва: чтобы состав лучше вошёл в микрорельеф древесины, равномерно распределился и набрал прочность по всей длине. Прессовое оборудование тоже работает автоматически — поддерживает нужное давление и выдержку именно столько, сколько требуется для стабильного результата, без передавливания и без недожима.
Типовые сечения бруса, с которыми чаще всего работают, — 160×140, 175×185, 200×185, 200×270, 240×270. При этом при необходимости можно изготовить брус или клеёные балки практически любого размера под конкретную задачу.
7. Нарезка деталей под проект
После прессования заготовки переходят на участок высокоточной обработки: их подают на станки с ЧПУ, где из массива клеёного бруса формируют либо стеновой материал, либо несущие балки.
Точность обработки профиля доводят до 0,4 мм, поэтому при сборке детали сходятся предсказуемо и аккуратно, без «гуляющих» щелей. Там же, на производстве, сразу выполняют чаши под конкретный проект: фактически домокомплект готовится как набор элементов, который остаётся только собрать на участке. Допуски по длине и по чашам держатся на уровне до 1 мм, чтобы узлы совпадали без подгонки «по месту».
Оставшиеся от раскроя фрагменты, как правило, не уходят в никуда: их стараются использовать в рамках того же объекта — на балконы, крыльцо, простенки, эркеры и другие конструктивные вставки. Одна 12-метровая заготовка нередко «раскладывается» на 2–3 готовые детали, в зависимости от конфигурации проекта.

8. Упаковка
Готовые элементы не просто складывают на паллеты, а упаковывают в специальную паропроницаемую плёнку-мембрану. Принцип такой упаковки двусторонний: изнутри она выпускает влагу в виде пара, а снаружи надёжно защищает древесину от дождя и снега.
Пачки формируют с логикой монтажа: детали укладывают в очередности сборки, чтобы на площадке не приходилось раскрывать сразу несколько комплектов в поисках нужного элемента. Это ускоряет монтаж и снижает риск повреждений. Древесина чувствительна к намоканию: если брус набирает влагу и разбухает, сборка усложняется, а точные соединения могут требовать лишней подгонки — правильная упаковка помогает этого избежать.


