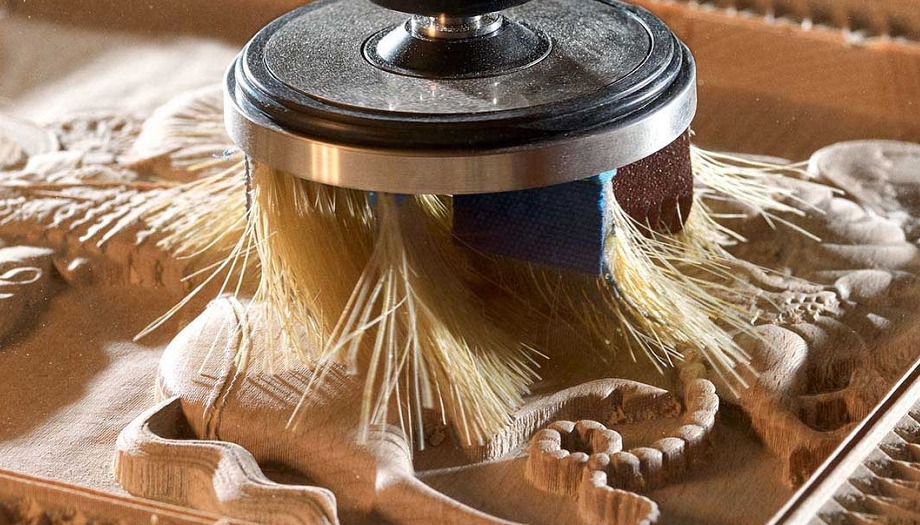
Недошлифы и прижоги при шлифовке 3D-поверхностей? Разбираем типичные ошибки и методы их уствания щеточными системами DE-TERO R и Rmini. Практическое руководство.
Введение: Почему шлифовка сложных профилей — это вызов?
В деревообработке шлифование — финальный и один из самых ответственных этапов. От качества подготовки поверхности зависит не только эстетика готового изделия, но и долговечность лакокрасочного покрытия. Однако при работе со сложными профилями, глубокими пазами, резьбой и 3D-поверхностями мастера сталкиваются с целым набором проблем.
Массив и МДФ ведут себя по-разному: твердая древесина может «прижечься», а плиты — «замылиться». И там, и там в результате появляются дефекты, превращающие готовое изделие в брак.
С какими поверхностями мы работаем: филенка, резьба, 3D-панели
- Филенчатые фасады с глубокими радиусами и пазами.
- Резьбовые элементы: иконы, декоративные панно, деревянная скульптура.
- 3D-поверхности, полученные фрезеровкой или формовкой.
- Плинтусы, карнизы и декоративные профили.
Все эти детали объединяет одно — сложная геометрия и труднодоступные места, где традиционные методы оказываются неэффективными.
Ограничения традиционных методов: ленты, граверы, ручной труд
- Ленточные машины работают только по плоскости и быстро заваливают фаску.
- Орбитальные шлифовальные машины плохо заходят в радиус или паз.
- Ручная работа абразивом даёт неравномерность, утомляет и повышает риск брака.
- Граверы перегревают древесину, оставляют царапины и прижоги.
Решение стало возможным с появлением щеточных систем, адаптирующихся к рельефу и работающих кончиком щетины, а не всей плоскостью.
Топ-5 дефектов шлифовки сложных поверхностей и их причины
«Недошлиф» в глубоких пазах и углах
Причина: некачественная фрезеровка, неподходящий инструмент, слишком жёсткая шлифлента.
Результат: ворс и шероховатости проступают после лакировки, образуя брак.
Прижоги и потемнение поверхности
Причина: завышенные обороты, затупленный абразив, сильный прижим.
Последствие: цвет побежалости, испорченная текстура, трудная доработка.
Заваленные кромки и потеря геометрии
Причина: неправильная техника, чрезмерный нажим на торец, особенно при работе дисками.
Итог: радиус или фаска теряет четкость, линии «плывут».
Проседание ворса после покраски
Причина: неправильный подбор зернистости, пропуск промежуточных этапов.
Результат: под лаком выступают мелкие «иголки», поверхность теряет чистоту.
Глубокие царапины и «замыливание» рельефа
Причина: нарушение последовательности зернистости (например, переход с P80 сразу на P180).
Эффект: видимые царапины на массиве и замыленные участки на МДФ.
Щеточные системы как ключевое решение для 3D-профилей
Принцип работы: почему щетка эффективна там, где пасует диск?
Щеточная система работает за счет гибких радиальных или торцевых сегментов. Кончик абразивного нейлона прорабатывает труднодоступные места — паз, радиус, углубление резьбы. При этом геометрия профиля сохраняется: кромки не заваливаются, фаска остается четкой.
Обзор систем DE-TERO для разных задач
DE-TERO R — универсальная радиальная система для массивных деталей и крупных профилей.
DE-TERO Rmini — компактный вариант для деликатной обработки резьбы и мелких элементов.
DE-TERO ROQ — решение для крупных перепадов высот, подходит для плинтусов и филенок.
DE-TERO T60R/T20R — торцевые системы для объемных 3D-поверхностей.
Практикум: подбираем решение под задачу
Задача 1: Мелкая резьба и иконы
Решение: DE-TERO Rmini с абразивным нейлоном зернистости P180–P320.
Особенность: минимальная вибрация, аккуратная работа по деликатному рельефу.
Задача 2: Филенчатые фасады и плинтусы
Решение: DE-TERO ROQ с чередованием сегментов разной жесткости.
Эффект: равномерное снятие ворса даже в глубоких пазах, чистота поверхности без недошлифов.
Задача 3: Деревянная посуда и скульптура
Решение: DE-TERO T60R/T20R, торцевая насадка с радиальным выносом.
Преимущество: проработка объема, плавные переходы, снятие ворса по всей 3D-поверхности.
Техника работы щеточными системами: 4 золотых правила
Правило №1: Соблюдай обороты
Щетка работает эффективно на 400–1200 об/мин.
Высокие обороты = перегрев, прижоги и износ щетины.
Правило №2: Не дави, а веди
Прижим должен быть минимальным. Щетка сама адаптируется к профилю.
Избыточное давление ведет к вибрации и потере геометрии.
Правило №3: Двигайся от грубого к тонкому
Классическая последовательность зернистости: P80 → P120 → P180 → P240.
Пропуск этапов = царапины и брак.
Правило №4: Используй аспирацию
Система аспирации удаляет пыль, сохраняет чистоту поверхности и продлевает срок службы втулки и сегментов.
Заключение: Шлифуйте с умом, экономьте время и ресурсы
Шлифование сложных профилей дерева и 3D-поверхностей — задача, требующая внимания к деталям.
Щеточные системы DE-TERO позволяют снизить риск брака, убрать дефекты вроде недошлифов и прижогов, обеспечить чистоту поверхности и сохранить геометрию профиля.
Для малого и среднего бизнеса это не только повышение качества, но и оптимизация затрат: меньше ручного труда, стабильный результат, экономия на доработке.
Стоимость комплектов DE-TERO начинается от уровня, доступного мастерским, и быстро окупается за счет сокращения переделок.
Отзывы мастеров подтверждают: щеточная система становится таким же стандартным инструментом, как фрезеровка или браширование.
Техника шлифования — это не искусство «на глазок», а строгий технологический процесс. При правильной настройке оборотов, зернистости и прижима щетка превращает рутинную операцию в предсказуемый этап с гарантированным результатом.

Реальные кейсы и отзывы мастеров
Кейс 1: Фабрика мебельных фасадов (Санкт-Петербург)
Задача: серийное производство филенчатых фасадов из МДФ.
Проблема: после ручной шлифовки сотрудники фиксировали до 15% брака: недошлиф в углах филенки, прижоги на кромках, неровность поверхности после лака.
Решение: внедрение DE-TERO ROQ с чередованием сегментов зернистости P120/P180.
Результат:
брак снизился до 3%;
время подготовки одной заготовки уменьшилось на 40%;
чистота поверхности стала стабильной, геометрия сохранилась даже при серийной обработке.
Отзыв технолога:
«Сначала был скепсис: как щетка справится лучше, чем наши мастера? Но после первых же серий стало ясно — система снимает ворс равномерно, и торец остается чистым без потемнения. Мы перевели на неё всю линию филенки».
Кейс 2: Мастерская церковной резьбы (Ростов-на-Дону)
Задача: реставрация и изготовление икон, мелкая резьба.
Проблема: ручное шлифование занимало до 60% рабочего времени, при этом оставались микродефекты — ворс и царапины.
Решение: использование DE-TERO Rmini с абразивным нейлоном P240–P320, рекомендуемые обороты — 500–700 об/мин.
Результат:
скорость работы выросла в 2 раза;
прижоги исчезли полностью;
резьба сохраняет четкость, ворс убирается деликатно.
Отзыв мастера-реставратора:
«Для иконы важна каждая деталь. Раньше приходилось возиться над мелкой резьбой часами. С Rmini процесс ускорился, и главное — никакой потери рельефа. Щетка ведет себя мягко, как будто работает кисть художника».
Кейс 3: Производство деревянной посуды и скульптур (Казань)
Задача: обработка объемных форм из массива березы и бука.
Проблема: после орбитальных машин оставались царапины и замыливание рельефа, особенно на глубоких радиусах.
Решение: переход на DE-TERO T60R (торцевая насадка), зернистость P120–P180, с подключением системы аспирации.
Результат:
поверхность стала однородной, без царапин и следов перегрева;
чистота поверхности улучшилась, покрытие ложится равномернее;
срок службы щеток оказался в 2 раза выше ожиданий благодаря аспирации.
Отзыв владельца мастерской:
«Скульптуру невозможно шлифовать орбиталкой — заваливает радиус и торец. Торцевая насадка от DE-TERO оказалась находкой: обрабатывает объемные формы так, что фактура дерева сохраняется и блестит после масла».

Калькуляция окупаемости внедрения щеточных систем (DE-TERO)
(экспертный расчёт для столярной / мебельной мастерской — ориентир, рубли, без НДС)
Ключевые допущения (используются во всех сценариях)
- Стоимость комплекта DE-TERO (радиальная насадка R / Rmini, втулка, базовый набор сегментов): 150 000 ₽ (ориентир).
- Опциональная система аспирации (рекомендуется): 80 000 ₽.
- Замена щеточных сегментов / расходники: в зависимости от нагрузки — приведён в сценариях как месячный расход.
- Реализация экономии складывается из двух источников:
- сопутствующая экономия времени (снижение трудозатрат на шлифовку),
- снижение брака / затрат на передел (меньше «недошлиф», прижогов, царапин).
- Параметры шлифования (ориентир): рекомендуемые обороты и прижим — учитывать по модели/типу: Rmini ~500–700 об/мин; R/ROQ ~600–1000 об/мин; втулка и радиус насадки — настраивать в тестах.
- В расчетах не включены логистические/налоговые эффекты и дополнительные инвестиции в обучение — при необходимости добавлю.
Формулы (простые и прозрачные)
- Часы = (время на изделие в минутах × кол-во изделий) ÷ 60
- Экономия по труду = (часы_до − часы_после) × ставка_час
- Экономия по браку = (доля_брака_до − доля_брака_после) × объём × стоимость_переобработки
- Ежемесячная чистая экономия = экономия по труду + экономия по браку − (расходники_в_месяц + ТСО/мес)
- Срок окупаемости (мес) = (стоимость_инв. (с/без аспирации)) ÷ ежемесячная чистая экономия
Сценарий A — Типовой (реалистичный)
Подмосковная мастерская / мебельная фабрика малого класса
Исходные данные
Объём: 1 000 изделий / мес (филенки, плиты, фасады)
Время шлифовки до внедрения: 10 мин / изделие
Время с DE-TERO: 6 мин / изделие
Ставка труда: 600 ₽ / час
Брак до: 8% (недошлиф, прижоги)
Брак после: 2%
Стоимость переделки/реобработки одного изделия: 500 ₽
Расходники (щетки/сегменты) в среднем: 20 000 ₽ каждые 3 месяца → 6 667 ₽ / мес
Тек. обслуживание / мелкий расход: 2 000 ₽ / мес
Расчёт (пошагово)
Часы до: 1 000 × 10 мин = 10 000 мин = 166,6667 ч.
Часы после: 1 000 × 6 мин = 6 000 мин = 100,00 ч.
Экономия часов = 166,6667 − 100 = 66,6667 ч.
Экономия по труду = 66,6667 × 600 = 40 000 ₽ / мес.
Брак до: 1 000 × 0,08 = 80 шт → стоимость = 80 × 500 = 40 000 ₽.
Брак после: 1 000 × 0,02 = 20 шт → стоимость = 20 × 500 = 10 000 ₽.
Экономия по браку = 40 000 − 10 000 = 30 000 ₽ / мес.
Расходники+обслуживание = 6 667 + 2 000 = 8 667 ₽ / мес.
Чистая экономия = 40 000 + 30 000 − 8 667 = 61 333 ₽ / мес.
Окупаемость
Без аспирации (инвестиция 150 000 ₽): 150 000 ÷ 61 333 ≈ 2,45 мес (~2 мес 13 дней).
С аспирацией (230 000 ₽): 230 000 ÷ 61 333 ≈ 3,75 мес (~3 мес 23 дня).
Вывод (типовой): внедрение окупается быстро — всего несколько месяцев при стабильном объёме. Даже с учётом цены втулки, расходников и рекомендованных оборотов окупаемость комфортна.
Сценарий B — Консервативный
(небольшая мастерская, низкие объёмы, экономия по времени и браку умеренная)
Исходные данные
Объём: 400 изделий / мес
Время до: 12 мин / изделие; после: 8 мин / изделие
Ставка труда: 400 ₽ / час
Брак до: 6% → после: 3%
Стоимость переделки: 600 ₽ / шт
Расходники: 8 000 ₽ / мес
Обслуживание: 1 500 ₽ / мес
Расчёт (пошагово)
Часы до: 400 × 12 = 4 800 мин = 80,00 ч.
Часы после: 400 × 8 = 3 200 мин = 53,3333 ч.
Экономия часов = 26,6667 ч.
Экономия по труду = 26,6667 × 400 = 10 666,67 ₽.
Брак до: 400 × 0,06 = 24 шт → 24 × 600 = 14 400 ₽.
Брак после: 400 × 0,03 = 12 шт → 7 200 ₽.
Экономия по браку = 14 400 − 7 200 = 7 200 ₽.
Расходники + обслуживание = 8 000 + 1 500 = 9 500 ₽.
Чистая экономия = 10 666,67 + 7 200 − 9 500 = 8 366,67 ₽ / мес.
Окупаемость
Без аспирации: 150 000 ÷ 8 366,67 ≈ 17,93 мес (~1 год 6 мес).
С аспирацией: 230 000 ÷ 8 366,67 ≈ 27,49 мес (~2 года 3,5 мес).
Вывод (консервативный): при небольших объёмах и низкой ставке окупаемость заметно длиннее. Тем не менее — улучшение качества и снижение брака имеют долгосрочный эффект на бренд и клиентскую базу.
Сценарий C — Оптимистичный (высокая загрузка)
(цех серийного производства, высокий уровень автоматизации)
Исходные данные
Объём: 2 000 изделий / мес
Время до: 8 мин; после: 4 мин
Ставка труда: 800 ₽ / час
Брак до: 10%; после: 1%
Стоимость переделки: 700 ₽ / шт
Расходники: 25 000 ₽ / мес
Техобслуживание: 5 000 ₽ / мес
Расчёт
Часы до: 2 000 × 8 = 16 000 мин = 266,6667 ч.
Часы после: 2 000 × 4 = 8 000 мин = 133,3333 ч.
Экономия = 133,3334 ч.
Экономия по труду = 133,3334 × 800 = 106 666,72 ₽.
Брак до: 2000 × 0,10 = 200 шт → 200 × 700 = 140 000 ₽.
Брак после: 2000 × 0,01 = 20 шт → 14 000 ₽.
Экономия по браку = 126 000 ₽.
Расходники + ТО = 25 000 + 5 000 = 30 000 ₽.
Чистая экономия = 106 666,72 + 126 000 − 30 000 = 202 666,72 ₽ / мес.
Окупаемость
Без аспирации: 150 000 ÷ 202 667 ≈ 0,74 мес (~22 суток).
С аспирацией: 230 000 ÷ 202 667 ≈ 1,13 мес (~34 суток).
Вывод (оптимистичный): при высокой загрузке и высокой ставке труда окупаемость практически мгновенная; система начинает приносить прибыль уже в первый месяц.
Практические замечания и рекомендации (инженерно-технологического характера)
- Тестовый запуск: прежде чем полностью перевести линию, провести пилот — 50–200 изделий с реальными заготовками. Это позволит точно отрегулировать обороты, прижим и подобрать зернистость абразивного нейлона (P120→P240 и т. п.).
- Контроль параметров: вести журнал: обороты, тип втулки, зерно, время на изделие, % брака. Данные уменьшат риск ошибок при выборе комплектации.
- Ремонт/замена щеток: заменить сегменты на новые при потере агрессивности или при видимых деформациях; втулка и крепёж должны проверяться ежесменно.
- Настройка оборотов и прижима: обороты часто находятся в диапазоне 400–1200 об/мин — слишком высокие обороты создают риск прижогов; чрезмерный прижим — вибрация и потеря геометрии.
- Аспирация: подключение системы аспирации не только повышает чистоту поверхности, но и продляет срок службы абразивов и втулки; в расчётах аспирация учитывается как опция, но в большинстве цехов окупается в 6–12 мес.
- Учёт материалов: для массива (дуб, бук) и МДФ подбор зерна и техники отличается: для МДФ важна последовательность зернистости во избежание «замыливания»; для массива — аккуратность при работе по волокну, контроль температуры (чтобы избежать цветовых изменений).